목재 플라스틱 복합재(WPC) 프로파일 생산 라인목재 섬유와 열가소성 수지의 혼합으로 프로파일을 제조하도록 설계된 특수 압출 시스템입니다. 이 라인에서는 데크 보드, 창틀, 문틀, 울타리, 실외 클래딩 및 가구 부품을 생산하여 기존 소재에 대한 지속 가능한 대안을 제공합니다. 이 가이드에서는 WPC 프로파일 생산 라인의 주요 구성 요소, 기술 및 선택 고려 사항을 다루고 있습니다.
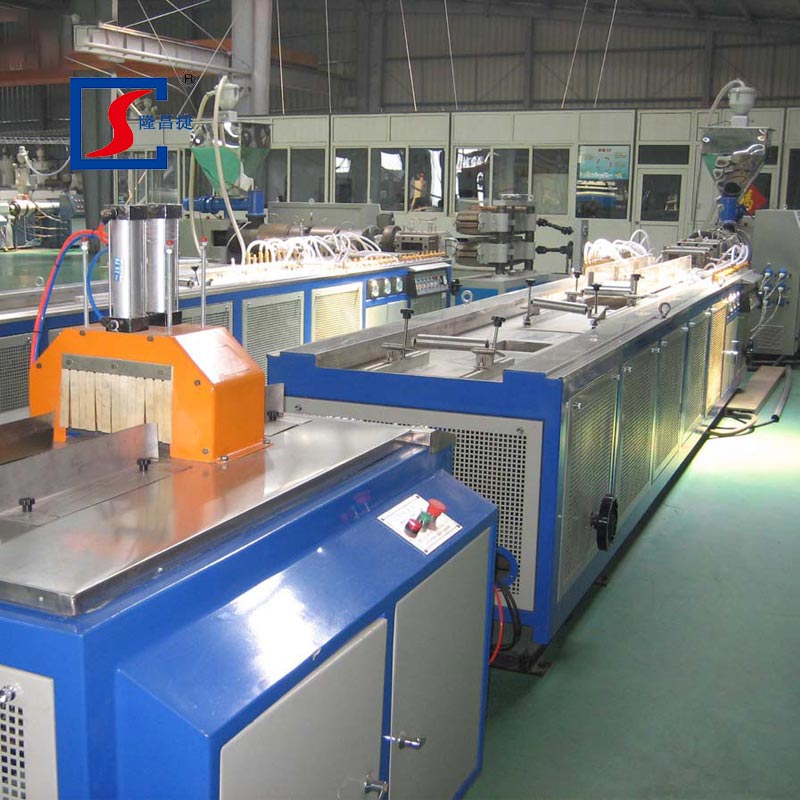
목재 플라스틱 프로파일 생산 라인은 목재 가루, 플라스틱 폴리머 및 첨가제의 혼합물을 일관된 품질의 완성된 프로파일로 처리하는 통합 압출 시스템입니다. 이 라인은 재료를 혼합, 압출, 성형, 냉각 및 절단하기 위해 순차적으로 작동하는 여러 장치를 결합합니다.
WPC는 식물성 분말과 PVC, PE, PP 등의 열가소성 폴리머를 혼합하여 만든 복합재료입니다. 내구성, 저항성 및 지속 가능성이 핵심 요구 사항인 응용 분야에서 목재를 대체하도록 설계되었습니다. WPC 프로파일은 목재의 자연스러운 모습을 유지하면서 유지 관리 비용과 외부 요인에 대한 취약성을 줄입니다.
이 라인에서 생산된 WPC 프로파일은 기존 소재에 비해 몇 가지 장점을 제공합니다. 부식, 풍화, 자외선에 강하고 흰개미를 포함한 해충에 대한 저항력이 뛰어납니다. 이 소재는 나무와 같은 미적 매력을 유지하면서 천연 목재보다 비용 효율적입니다. WPC는 대규모 유지관리나 포설 시 특별한 처리가 필요하지 않으며, 난연성이 뛰어난 우수한 단열재 역할을 합니다. 또한 WPC는 완전히 재활용 가능하여 순환 경제 원칙을 지원합니다.
완전한 WPC 프로파일 생산 라인은 여러 핵심 구성 요소로 구성됩니다.
압출기는 생산 라인의 핵심입니다. 대부분의 WPC 프로파일 라인은 원뿔형 2축 압출기를 사용하는데, 이는 높은 비율의 천연 충전재에서도 효율적인 혼합과 제어된 가소화를 제공합니다. 원뿔형 디자인은 더 나은 탈기를 가능하게 하고 우수한 재료 가소화를 보장합니다. 이는 일반적으로 목재 가루에 가공 중에 제거해야 하는 약 5~6%의 수분이 포함되어 있기 때문에 매우 중요합니다.
현대 라인에서 볼 수 있는 평행 역회전 이축 압출기는 높은 토크, 효과적인 혼합 및 배럴을 따라 정밀한 열 제어를 보장하도록 설계되었습니다. 사용 가능한 구성은 최대 158mm의 나사 직경과 최대 36의 L/D 비율 등 광범위한 생산 요구 사항을 충족합니다.
다이는 용융된 화합물을 원하는 프로파일 단면으로 형성합니다. WPC의 경우 맞춤 설계된 다이는 속이 빈 프로파일, 중공 프로파일 또는 공압출 프로파일을 수용합니다. 최적화된 채널 설계를 갖춘 플레이트 몰드는 고유량 성능과 높은 정밀도를 보장합니다. 공압출을 통해 내마모성 및 색상 안정성과 같은 특정 특성을 지닌 표면층을 인라인으로 직접 적용할 수 있습니다.
프로파일이 다이에서 나온 후 교정 및 냉각 시스템을 통과합니다. 교정 테이블은 큰 단면에서도 치수 안정성을 보장합니다. 다차원 위치 조정 시스템을 갖춘 SUS 304 스테인레스 스틸로 제작되는 안정적인 강철 프레임이 특징입니다. 워터 펌프와 진공 교정기는 구조적 무결성을 유지하면서 프로파일을 신속하게 형성하고 냉각합니다.
운반 장치는 냉각된 프로파일을 일정한 속도로 라인을 통해 끌어당깁니다. 무거운 WPC 프로파일의 경우 일반적으로 프로파일 표면을 손상시키지 않고 안정적인 견인력을 보장하기 위해 그립력이 뛰어난 크롤러형 운반 장치를 사용합니다.
톱 커터는 자동으로 프로파일을 지정된 길이로 자릅니다. 자동 제어 시스템을 통해 전체 절단 공정이 지능적이고 작동이 쉽습니다. 동기화된 절단 시스템은 반복 가능한 길이와 깨끗한 표면을 보장합니다.
| 매개변수 | 일반적인 범위 |
|---|---|
| 압출기 모델 | SJZ55/110, SJZ65/132, SJZ80/156, SJZ92/188 |
| 메인 모터 전원 | 22kW ~ 110kW |
| 최대 제품 너비 | 최대 1,200mm |
| 출력 용량 | 70 – 580kg/h |
| 냉각수 요구 사항 | 5 – 15m³/h |
| 압축 공기 요구 사항 | 0.2 – 1.0m³/분 |
| 생산 라인 길이 | 18~30미터 |
WPC 프로파일 생산 라인의 일반적인 공정 흐름에는 여러 단계가 포함됩니다.
재료 준비. 플라스틱 폴리머, 목분, 커플링제, 안정제, 윤활제, 안료 등의 원료를 준비하고 정밀하게 계량합니다. WPC는 일반적으로 목재 성분에서 셀룰로오스 40~50%, 헤미셀룰로오스 15~25%, 리그닌 15~30%를 PVC, PE, PP와 같은 폴리머 매트릭스와 결합하여 함유합니다.
혼합 및 배합. 재료는 균일한 혼합물을 얻기 위해 혼합됩니다. 이는 배치 믹서나 연속 혼합을 통해 수행할 수 있습니다. 플라스틱 매트릭스 내 목재 섬유의 분산은 최종 제품 품질에 매우 중요합니다.
급송. 혼합된 재료는 일관된 재료 흐름을 보장하기 위해 중량 측정 공급 장치를 사용하여 압출기에 공급됩니다. 수분이 제대로 관리되지 않으면 약 200°C의 가공 온도에서 목재 섬유의 열적 저하가 발생할 수 있으므로 공급원료의 수분 함량을 제어해야 합니다.
압출. 화합물은 용융, 혼합 및 압출기를 통해 운반됩니다. 나사 메커니즘은 친수성 목재 섬유를 소수성 폴리머와 균질화하기 위해 전단력을 적용합니다. 평행 이축 압출기는 균일한 가소화와 균일한 섬유 분포를 보장합니다.
쉐이핑. 용융된 화합물은 압출 다이를 통과하여 프로파일 단면을 형성합니다.
교정 및 냉각. 치수 안정성을 보장하기 위해 교정 테이블을 통해 프로파일의 모양이 지정되고 냉각됩니다.
운반. 프로파일은 운반 장치에 의해 일정한 속도로 라인을 통해 당겨집니다.
절단. 프로파일은 톱 커터로 길이에 맞게 절단됩니다.
스태킹. 완성된 프로파일은 포장 및 배송을 위해 배출 랙에 수집됩니다.
압출기 유형의 선택은 생산 효율성과 제품 품질에 큰 영향을 미칩니다.
일반적으로 WPC 프로파일 생산에는 트윈 스크류 압출기가 선호됩니다. 평행 역회전 이축 압출기는 분당 스크류 회전수가 낮아 재료가 타는 위험을 줄이고 열 발생을 최소화하는 등의 장점을 제공합니다. 또한 탁월한 혼합 효율성을 제공하며 공급원료에 대한 광범위한 전처리가 필요하지 않습니다.
단일 스크류 압출기는 투자 비용이 낮지만 일반적으로 재료의 사전 혼합 및 사전 건조가 필요하고 생산 속도가 낮으며 더 높은 헤드 압력으로 낮은 용융 온도를 유지하는 데 어려움을 겪을 수 있습니다.
대안적인 접근 방식은 단일 스크류 압출기와 결합된 연속 혼합기를 사용하는 것입니다. 이 구성은 큰 공급 포트를 통해 높은 처리 속도로 푹신한 목분을 직접 공급할 수 있어 펠렛 분쇄가 필요 없으며 에너지 소비를 줄입니다.
WPC 프로파일 생산 라인을 선택할 때 다음 요소를 고려하십시오.
생산하려는 특정 프로파일 유형과 치수를 정의하세요. 이에 따라 필요한 압출기 크기와 다이 구성이 결정됩니다. 다양한 제형에는 다양한 압출기 구성이 필요하므로 폴리머 유형 및 목재 가루 특성을 포함하여 사용 가능한 원료를 평가합니다. 생산량, 가동 시간 등 생산 능력 요건을 고려하세요. WPC 처리에는 정밀한 온도 제어와 상당한 전력 투입이 필요하므로 에너지 효율성을 평가하십시오. 공압출 기능과 모듈식 설계를 통해 변화하는 시장 수요에 적응할 수 있으므로 향후 유연성을 계획하세요.
그만큼목재 플라스틱 프로파일 생산 라인고성능 복합 프로파일 제조를 위한 효율적이고 지속 가능한 솔루션을 나타냅니다. 적절한 선택과 운영을 통해 이러한 라인은 일관된 품질을 제공하고 재료 낭비를 줄이며 환경적으로 책임 있는 생산 방식을 지원합니다.